


তরঙ্গ সোল্ডারিং ফ্লাক্সগলিত সোল্ডার অ্যালয়েস এবং PCB মেটালাইজেশন সারফেসের মধ্যে রাসায়নিক মধ্যস্থতাকারী হিসেবে কাজ করে,{0}}গর্ত উপাদান সমাবেশের সময় অক্সাইড অপসারণ এবং ভেজানো বর্ধিতকরণের সুবিধা দেয়। ফ্লাক্স কেমিস্ট্রি-রোসিন-উত্পন্ন, জৈব অ্যাসিড-ভিত্তিক, বা সিন্থেটিক রজন প্রণয়ন-প্রত্যক্ষভাবে জয়েন্ট নির্ভরযোগ্যতা, অবশিষ্টাংশের বৈশিষ্ট্য এবং পোস্ট-আইপিসি জে প্রতি প্রক্রিয়া পরিষ্কারের প্রয়োজনীয়তাগুলিকে নিয়ন্ত্রণ করে-এসটিডি-0 শ্রেণীবিভাগ।
কেন ফ্লাক্স আপনার চিন্তার চেয়ে বেশি গুরুত্বপূর্ণ
এখানে তরঙ্গ সোল্ডারিং সম্পর্কে জিনিস যা আমাকে সত্যিই অভ্যন্তরীণ করতে কয়েক বছর সময় নিয়েছে: সোল্ডার পাত্রটি পদার্থবিজ্ঞান যা বলে তা করছে। ঢেউ বোবা। আপনার ব্যারেল ভরাট 75% বা সম্পূর্ণ হবে কিনা, আপনি সেই 0.5 মিমি পিচ সংযোগকারীতে ব্রিজিং করতে পারবেন কিনা, বা আর্দ্রতা কমলে আঠারো মাসের মধ্যে জয়েন্টটি ব্যর্থ হবে কিনা তা জানে না।
প্রবাহ জানে। বা বরং, প্রবাহনির্ধারণ করে.
আমি প্রকৌশলীদের পরিবাহকের গতি এবং তরঙ্গের উচ্চতা পরিবর্তন করতে কয়েক সপ্তাহ ব্যয় করতে দেখেছি যখন প্রকৃত সমস্যাটি একটি অবহেলিত ফ্লাক্স জলাধারে বসে ছিল, ধীরে ধীরে অবনমিত হয়। ফেনার মাথা ভালো লাগছিল। নির্দিষ্ট মাধ্যাকর্ষণ চেক আউট. কিন্তু অ্যাক্টিভেটর প্যাকেজটি ফ্ল্যাট হয়ে গেছে, এবং প্রতিটি বোর্ডের মধ্য দিয়ে আসা একটি ডাইস রোল ছিল।
ক্লাসিফিকেশন সিস্টেম (J-STD-004 ডিকোডেড)
IPC-এর শ্রেণীবিভাগ স্কিম এইভাবে কাজ করে: আপনার কাছে চারটি অক্ষর এবং একটি সংখ্যা আছে। প্রথম দুটি অক্ষর ফ্লাক্স বেস নির্দেশ করে-রজিনের জন্য RO, রেজিনের জন্য RE (সিনথেটিক), বা জৈব জন্য, অজৈব জন্য IN। তৃতীয় অক্ষর আপনাকে কার্যকলাপের স্তর বলে: নিম্নের জন্য L, মাঝারি জন্য M, উচ্চের জন্য H৷ সংখ্যা শেষে? এটি আপনার হ্যালাইড বিষয়বস্তু - 0 মানে কোনটি নয়, 1 মানে কিছু।
সুতরাং একটি ROL0 হল একটি রোসিন-ভিত্তিক, কম-ক্রিয়াকলাপ, শূন্য-হ্যালাইড প্রবাহ। বেশ টেম জিনিস. ভাল পৃষ্ঠের সমাপ্তি সহ নতুনভাবে তৈরি বোর্ডগুলিতে দুর্দান্ত কাজ করে। অন্যদিকে, একটি ORH1 হল একটি জৈব ফ্লাক্স যার উচ্চ ক্রিয়াকলাপ এবং হ্যালাইড সামগ্রী রয়েছে-এটি যেকোন কিছু থেকে অক্সাইড সরিয়ে ফেলবে তবে আপনি এটিকে আরও ভালভাবে পরিষ্কার করতে বা ক্ষয়ের জন্য প্রস্তুত করতে পারেন৷
বেশিরভাগ ওয়েভ অপারেশন আমি ROM0 বা ROM1 পরিসরে কিছু চালাতে দেখেছি। রাস্তার মাঝখানে। আক্রমনাত্মক অবশিষ্টাংশ পিছনে না রেখে বাস্তব-বিশ্ব অক্সিডেশন পরিচালনা করার জন্য যথেষ্ট কার্যকলাপ।
আবেদনের পদ্ধতি: স্প্রে বনাম ফেনা
স্প্রে ফ্লাক্সিং আধুনিক উৎপাদনে আধিপত্য বিস্তার করে এবং এর জন্য ভালো কারণ রয়েছে। আপনি সুনির্দিষ্ট ভলিউম নিয়ন্ত্রণ, সামঞ্জস্যপূর্ণ কভারেজ, ন্যূনতম দূষণ পান কারণ কিছুই বোর্ডকে স্পর্শ করে না এবং জলাধারে ফিরে আসে। পরমাণুযুক্ত ফোঁটাগুলি একটি পাতলা, এমনকি স্তর তৈরি করে। আপনার স্ট্রোক টাইমিং সামঞ্জস্য করুন এবং আপনি প্রতিটি বোর্ড ডিজাইনের জন্য ঠিক যা প্রয়োজন তা ডায়াল করতে পারেন।
ফেনা fluxing এখনও যদিও তার জায়গা আছে.
ফোমের মাথাটি একটি চিমনির মধ্য দিয়ে একটি ছিদ্রযুক্ত পাথরের উপরে উঠে যায়-যা প্রকৃত পোরাইট সিরামিক হত, এখন সাধারণত সিন্টার করা প্লাস্টিক-এবং এটি যাওয়ার সময় বোর্ডের সাথে যোগাযোগ করে। কৈশিক ক্রিয়া প্রাকৃতিকভাবে পিটিএইচ ব্যারেলের মধ্যে ফ্লাক্স টানে। বড় থ্রু-গর্ত সহ ভারী সমাবেশগুলির জন্য, এই অনুপ্রবেশ স্প্রে থেকে উচ্চতর হতে পারে।
কিন্তু ফেনা সিস্টেম চটকদার হয়. পাথর খসে পড়ে। ফ্লাক্সের কমপক্ষে 5% কঠিন পদার্থের প্রয়োজন বা ফেনা স্থিতিশীল হবে না। ড্রেনিং এবং পরিষ্কার ছাড়া সপ্তাহান্তে জন্য বন্ধ? সোমবার সকালে আপনি ভেঙে পড়া ফেনা এবং অসামঞ্জস্যপূর্ণ অ্যাপ্লিকেশনের সমস্যা সমাধান করছেন।
এবং পাঠ্যপুস্তকগুলি আপনাকে যা বলে না তা এখানে: আপনি যদি সোল্ডার সাইডে এসএমডি চালান-নিচে আঠালো, তরঙ্গের মধ্য দিয়ে চলুন-ফোম ফ্লাক্স সেই উপাদানগুলির নীচে আটকে যেতে পারে৷ বোর্ড তরঙ্গে আঘাত করার সাথে সাথে ফ্লাক্স আউটগ্যাস করতে থাকে এবং সোল্ডার আক্ষরিক অর্থে জয়েন্টে পৌঁছাতে পারে না। সব জায়গায় জয়েন্টগুলো এড়িয়ে গেছে। এটা বের করতে আমাদের তিন সপ্তাহ লেগেছে।

না-ক্লিন: দ্য মিসনোমার যা মারা যাবে না
"না-পরিষ্কার" এর মানে এই নয় যে সবাই কি অনুমান করে৷
শব্দটি উদ্ভূত হয়েছিল যখন ফ্লাক্স নির্মাতারা কম-মেশিন সোল্ডারিং-তরঙ্গ এবং রিফ্লো-এর জন্য ডিজাইন করা কঠিন ফর্মুলেশন তৈরি করেছিল যেখানে সুনির্দিষ্ট তাপীয় প্রোফাইলগুলি সম্পূর্ণরূপে সক্রিয় করে এবং অবশিষ্টাংশগুলিকে এনক্যাপসুলেট করে। এই নিয়ন্ত্রিত অবস্থার অধীনে, বোর্ডে যা থাকে তা তাত্ত্বিকভাবে সৌম্য: অ-পরিবাহী, অ-ক্ষয়কারী, বেশিরভাগ অ্যাপ্লিকেশনের জন্য গ্রহণযোগ্য।
তাত্ত্বিকভাবে।
অনুশীলনে, আপনি জুড়ে পর্যাপ্ত তাপ এক্সপোজার প্রয়োজনসবঅবশিষ্টাংশ অবস্থান. নিম্ন-স্ট্যান্ডঅফ উপাদান যেমন QFN-এর ফাঁদে ফ্লাক্স নীচে যেখানে তাপ সম্পূর্ণরূপে পৌঁছাতে পারে না। অ্যাক্টিভেটরগুলি কখনই পলিমারাইজ করে না। তারা তরল থাকে, আয়নিক থাকে, ধাতুর জন্য ক্ষুধার্ত থাকে।
এগারো মাস পরে-আমি আক্ষরিক অর্থেই দেখেছি-আপনি উপাদানগুলির নীচে ভেজা প্রবাহ পেয়েছেন৷ ক্ষয় শুরু। ফিল্ড ট্রিকলিং ভিতরে ফিরে.
অন্য সমস্যা হল কনফরমাল আবরণ। প্রথমে পরিষ্কার না করে কোন-পরিষ্কার অবশিষ্টাংশের উপরে আবরণ এবং আঠালো ক্ষতি হয়। আবরণ উত্তোলন করে। আর্দ্রতা প্রবেশ করে। আপনি লেপের সম্পূর্ণ উদ্দেশ্যকে পরাজিত করেছেন।
জল-দ্রবণীয় বনাম অ্যালকোহল-ভিত্তিক
জল-দ্রবণীয় ফ্লাক্সগুলি সাধারণত আরও বেশি কার্যকলাপ প্যাক করে কারণ সেগুলি যেভাবেই হোক পরিষ্কার করার জন্য ডিজাইন করা হয়েছে৷ আপনি যখন সবকিছু ধুয়ে ফেলছেন তখন কেন অ্যাক্টিভেটর শক্তি ধরে রাখবেন? এই ফর্মুলেশনগুলি অক্সিডাইজড সারফেস পরিচালনা করে, কঠিন-সোল্ডার ফিনিশ করা-, লিড-মুক্ত অ্যালয়গুলি তাদের উচ্চতর তরল তাপমাত্রায়।
ধরা: আপনাকে অবশ্যই পরিষ্কার করতে হবে। কোন ব্যতিক্রম নেই। জল-দ্রবণীয় প্রবাহের অবশিষ্টাংশগুলি সক্রিয়ভাবে ক্ষয়কারী। তাদের বোর্ডে ছেড়ে দিন এবং আপনি ব্যর্থতার গ্যারান্টি দিচ্ছেন।
অ্যালকোহল-ভিত্তিক ফ্লাক্স-সাধারণত ভিওসি ফ্লাক্স, যদিও কিছু অঞ্চলে এই শব্দটি নিয়ন্ত্রক যাচাই করা হচ্ছে-প্রি-হিটের সময় দ্রুত শুকিয়ে যায় এবং সাধারণত স্প্রে সিস্টেমের মাধ্যমে আরও সহজে প্রক্রিয়া করা হয়। লোয়ার সারফেস টান মানে স্প্রে প্রয়োগের মাধ্যমে-গর্ত প্রবেশের মাধ্যমে ভালো।
VOC-বিনামূল্যে জল-ভিত্তিক কোনো-পরিষ্কার বিদ্যমান এবং তারা নির্গমন সমস্যার সমাধান করে, কিন্তু তারা স্প্রে প্যারামিটারের জন্য কুখ্যাতভাবে সংবেদনশীল। আপনার সেটিংস ভুল করুন এবং আপনার খারাপ কভারেজ, অসম্পূর্ণ ভিজানো, ত্রুটিগুলি আপনি আশা করেননি।

প্রিহিট: যেখানে ফ্লাক্স কেমিস্ট্রি সক্রিয় হয়
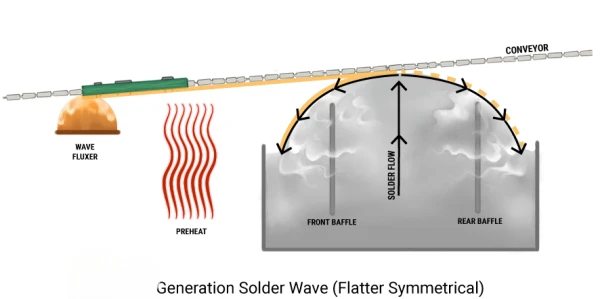
প্রিহিটিং স্টেজটি শুধুমাত্র তাপীয় শক প্রতিরোধ করার জন্য নয়, যদিও এটিও গুরুত্বপূর্ণ। এখানেই দ্রাবক এবং অ্যাক্টিভেটরগুলির একটি ভেজা ফিল্ম থেকে ফ্লাক্স এমন কিছুতে রূপান্তরিত হয় যা আসলে তার কাজ করতে পারে।
100-130 ডিগ্রী টপসাইড বোর্ড টেম্পের মধ্যে, বেশ কয়েকটি জিনিস একসাথে ঘটে:
দ্রাবক বাষ্পীভূত হয় (তরঙ্গের সংস্পর্শে গুরুত্বপূর্ণ-গ্যাসিং সোল্ডার বল সৃষ্টি করে)
অ্যাক্টিভেটররা অক্সাইডের সাথে বিক্রিয়া শুরু করে
ফ্লাক্স ছড়িয়ে পড়ে এবং ব্যারেলের দেয়ালে ভিজে যায়
অপর্যাপ্ত প্রিহিট মানে নিষ্ক্রিয় প্রবাহ তরঙ্গে পৌঁছানো। অতিরিক্ত প্রিহিট সোল্ডার-পোড়া, পোড়া অবশিষ্টাংশের সাথে যোগাযোগ করার আগে ফ্লাক্সকে ক্ষয় করে যা সহজে পরিষ্কার হয় না এবং কখনও কখনও কাজ করে না।
এখানে থার্মাল প্রোফাইলিং ক্ষমাহীন। আমি দেখেছি উপরের দিকের তাপমাত্রায় 15 ডিগ্রী পার্থক্য সরাসরি 8-10% এর প্রথম-পাস ফলনের সাথে সম্পর্কযুক্ত।
সীসা-মুক্ত সোল্ডারের জটিলতা

সীসা-বিনামূল্যে সোল্ডার ওয়েভ সোল্ডারিং ফ্লাক্স গেমটিকে উল্লেখযোগ্যভাবে পরিবর্তন করেছে, এবং সবাই ধরা পড়েনি৷
SAC অ্যালয় (টিন-সিলভার-তামা) 255-270 ডিগ্রী পাত্রের তাপমাত্রা বনাম 245-255 ডিগ্রী প্রথাগত টিন-সীসার জন্য চলে। এটি 10-25 ডিগ্রি বেশি গরম। যোগাযোগের সময় প্রায়ই 50% বা তার বেশি বৃদ্ধি পায় কারণ সীসা-মুক্ত ভেজানো SnPb এর তুলনায় মন্থর।
কার্যকলাপ বজায় রেখে উচ্চ তাপমাত্রায় আপনার ফ্লাক্সকে বেশিক্ষণ বেঁচে থাকতে হবে। প্রারম্ভিক সীসা-বিনামূল্যে রূপান্তরগুলি ব্যাপক নির্ভরযোগ্যতার সমস্যা দেখেছে কারণ অ্যাসেম্বলাররা তাদের বিদ্যমান ফ্লাক্স কেমিস্ট্রি নতুন অ্যালয় দিয়ে চালানোর চেষ্টা করেছিল৷ তাপীয় খামটি সরে গিয়েছিল এবং প্রবাহ চলতে পারেনি।
আধুনিক লিড-ফ্রি ফ্লাক্স ফর্মুলেশনগুলি বর্ধিত তাপীয় স্থিতিশীলতা অ্যাক্টিভেটর প্যাকেজগুলির সাথে এটিকে সমাধান করে, তবে আপনি SnPb এবং SAC উভয়ের জন্যই কোনও-পরিষ্কার কাজ না বলে ধরে নিতে পারেন৷ আপনার সরবরাহকারীর ডেটা শীট পরীক্ষা করুন। চালান যোগ্যতা বিল্ড.
ফ্লাক্স রক্ষণাবেক্ষণ (বোরিং অংশ কেউ ঠিক করে না)
নির্দিষ্ট মাধ্যাকর্ষণ পরিমাপ। হাইড্রোমিটার বা রিফ্র্যাক্টোমিটার, সাপ্তাহিক ন্যূনতম, দৈনিক যদি আপনি উচ্চ ভলিউম চালান। অ্যালকোহল-ভিত্তিক ফ্লাক্সের জন্য, আপনি সাধারণত 0.80-0.85 গ্রাম/সেমি³ পরিসর দেখছেন।
প্রবাহের অবনতি ঘটে। দ্রাবক বাষ্পীভূত হয়। জলাধার ঘনত্ব উচ্চ drifts. এখন আপনি প্রতি ইউনিট এলাকায় খুব বেশি কঠিন উপাদান প্রয়োগ করছেন এবং আপনার অবশিষ্টাংশ প্রোফাইল পরিবর্তন করছে।
অথবা দূষণ ঢুকে যায়। বোর্ডগুলো সোল্ডার মাস্ক কণাকে ফোম ফ্লাক্সারে ফেলে দেয়। সংকুচিত এয়ার লাইন থেকে তেল। অপারেটর হ্যান্ডলিং।
সঞ্চয়স্থানের বিষয়গুলিও: শীতল, শুকনো, সিল করা পাত্রে। কিছু ফ্লাক্স কেমিস্ট্রির নির্দিষ্ট শেলফ লাইফ আছে। অনুমান করবেন না যে তিন বছর আগের ড্রাম এখনও ভাল কারণ এটি "ভালো দেখাচ্ছে।"
যখন জিনিস ভুল হয়
সংলগ্ন পিনের মধ্যে ব্রিজিং: আপনার পৃষ্ঠের অবস্থার জন্য খুব বেশি ফ্লাক্স, খুব কম ফ্লাক্স, বা ভুল ফ্লাক্স অ্যাক্টিভিটি লেভেল। এছাড়াও সম্ভবত একটি তরঙ্গ উচ্চতা বা যোগাযোগের সময় সমস্যা, তবে প্রথমে ফ্লাক্স পরীক্ষা করুন।
অপর্যাপ্ত গর্ত ভরাট: ফ্লাক্স পর্যাপ্তভাবে ব্যারেল ভেদ করেনি। প্রয়োগের পদ্ধতিগুলি পরিবর্তন করুন, ফ্লাক্সের পরিমাণ বাড়ান, বা গর্তে ভিজে যাওয়ার আগে আপনার প্রিহিট ফ্লাক্স বন্ধ করে দিচ্ছে না তা যাচাই করুন।
নিস্তেজ, দানাদার জয়েন্টগুলি: শক্ত হওয়ার আগে প্রবাহ নিঃশেষ হয়ে যায়। ঠাণ্ডা করার সময় পৃষ্ঠটি পুনরায় জারিত হয়। কখনও কখনও একটি খাদ সমস্যা, কখনও কখনও ফ্লাক্স কার্যকলাপ অমিল, কখনও কখনও শুধুমাত্র খুব কম preheat.
সাদা অবশিষ্টাংশ: অ্যাক্টিভেটর সল্ট পিছনে ফেলে যায়, সাধারণত অপর্যাপ্ত তাপীয় এক্সপোজার বা মেশিনের সাথে হ্যান্ড সোল্ডারিং-নির্ধারিত ফ্লাক্স থেকে। তাদের পরিষ্কার করুন। অনুমান করবেন না যে তারা নিরীহ।
চূড়ান্ত চিন্তা
আমি প্রসেস ইঞ্জিনিয়ারদের সাথে কাজ করেছি যারা ফ্লাক্সকে আফটার থট হিসেবে বিবেচনা করে-এটি সেট করে এবং ভুলে যান, যা সস্তায় কিনুন, প্যারামিটার স্পর্শ করবেন না। এবং আমি ইঞ্জিনিয়ারদের সাথে কাজ করেছি যারা বুঝতে পেরেছেন যে এই অদ্ভুত রাসায়নিক মিশ্রণটি একটি জলাধারে বসে তাদের প্রক্রিয়াতে অন্য যে কোনও পরিবর্তনশীলের চেয়ে বেশি কাজ করছে।
অনুমান করুন কার লাইনগুলি মসৃণ।
ফ্লাক্স নির্বাচন বাস্তব বিশ্লেষণের দাবি রাখে: আপনার বোর্ড ডিজাইন, পৃষ্ঠের সমাপ্তি, উপাদান মিশ্রণ, পরিষ্কার করার ক্ষমতা, নির্ভরযোগ্যতার প্রয়োজনীয়তা, এমনকি আপনার পরিবেশগত সীমাবদ্ধতা। কোনো সার্বজনীন উত্তর নেই। আপনার অপারেশনের জন্য সঠিক উত্তর আছে, পরীক্ষার মাধ্যমে পাওয়া যায় এবং ডেটার মাধ্যমে যাচাই করা হয়।
সোল্ডার ওয়েভ পদার্থবিজ্ঞানের চাহিদা অনুযায়ী কাজ করবে। নিশ্চিত করুন যে আপনি এটির প্রয়োজনীয় রসায়ন দিয়েছেন।


